

Крючки для штор для автодомов выходят из строя чаще, чем ожидают домовладельцы, и виновником р...
Дом / Новости / Новости отрасли / Обжимные клеммы: типы, качество обжима и производство штампованных клемм
Магазин жгутов недавно утилизировал две тысячи обжатых разъемов, которые прошли визуальный осмотр, но не выдержали шестидесятисекундного испытания на растяжение при 80 Н. Номер детали был правильным, провод имел указанное сечение 1,5 мм2, и один и тот же настольный пресс выполнял эту работу в течение трех лет. Разница возникла из-за смещения диаметра ствола проволоки на 0,06 мм в одной производственной партии, чего было достаточно, чтобы вывести сжатие жил за пределы диапазона, в котором медь плавится в твердое соединение.
Качество обжима определяется тремя вещами, которые должны совпадать: корпус клеммы, провод и инструмент. Когда они совпадают, правильно обжатая клемма выдерживает большую нагрузку, чем сам провод, и остается стабильной в течение десятилетий. Если этого не происходит, никакая забота оператора не компенсирует этого. В разделах ниже объясняется, как сделать это совпадение намеренно, а не случайно.
Обжимная клемма представляет собой штампованный металлический контакт с двумя рабочими зонами. Проволочный ствол представляет собой трубку, в которую помещается зачищенный проводник. Опора изоляции, если она существует, представляет собой вторую пару выступов, которые удерживают изоляцию, а не медь.
Правильный обжим не просто зажимает провод. Матрица сжимает ствол примерно на 20–30 процентов от его первоначальной высоты, заставляя отдельные пряди и стенку ствола сливаться друг с другом и образовывать холодный сварной шов. В результате получается газонепроницаемое соединение без доступа кислорода к меди, поэтому хороший обжим противостоит коррозии даже во влажных моторных отсеках и наружных шкафах управления.
Такие стандарты, как UL 486A и IEC 60352-2, описывают соединение по характеристикам, а не по геометрии. Их не волнует форма клеммы, важно лишь то, чтобы готовое соединение выдержало механическое растяжение, падение напряжения, циклическое нагревание и испытания на коррозию. Именно поэтому размеры корпуса, качество материала и толщина покрытия имеют большее значение, чем внешний вид готового терминала.
Большинству проектов нужны только две или три семьи из перечисленных ниже. В третьем столбце перечислены точки, которые являются причиной большинства возвратов продукции и неудач на месторождениях.
| Тип терминала | Типовое подключение | Что проверить перед покупкой |
|---|---|---|
| Кольцевой терминал | Шпильки, заземление, аккумулятор и кабели заземления | Диаметр шпильки, толщина язычка, длина ствола относительно заменяемого выступа |
| Вилочный или лопаточный терминал | Винтовые клеммы в местах, где полное извлечение затруднено. | Зазор вилки в зависимости от размера винта и может ли вилка соскользнуть при вибрации |
| Контактный терминал | Наконечники и съемные клеммные колодки | Диаметр и длина штифта относительно входа в блок, плюс усилие вставки |
| Стыковое соединение | Соединение двух проводов внутри жгута | Длина ствола с обеих сторон, цветовая маркировка изоляции относительно диапазона проводов |
| Быстрое отключение | Ножевые контакты в слаботочных и исправных цепях | Ширина и толщина лезвия, удерживающая сила и уровень вибрации в точке крепления. |
| Флаговый терминал | Угловые соединения в герметичных корпусах | Зазор при изгибе после обжатия и свободное пространство до стенки корпуса |
| Трубчатый наконечник и наконечник | Кабели аккумуляторной батареи, сильноточные и тонкожильные кабели | Толщина стенок, тянутый или прокатанный ствол и покрытие, соответствующее окружающей среде. |
Практическое правило простое. Сначала выберите стиль соединения в зависимости от того, как часто соединение необходимо открывать, затем выберите тип цилиндрического соединения в зависимости от класса провода и силы тока. Покупка только по внешнему виду или цене обычно переносит проблему на станцию обжима.
Одного размера проводника недостаточно. Две проволоки сечением 1,5 мм2 могут быть изготовлены из семи жил диаметром 0,52 мм или из тридцати жил диаметром 0,25 мм, а для более тонкого класса требуется другой цилиндр и матрица. В пригодной к использованию технической документации указан диапазон проводов в мм2 или AWG, а также диапазон диаметров изоляции. Если зачищенный проводник свободно сидит в цилиндре перед обжатием или его невозможно вставить, не расправив жилы, цилиндр не подходит для этого провода.
Изолированные клеммы компенсируют токовую нагрузку и температурный диапазон ради скорости и безопасности при прикосновении. Виниловые чехлы обычно рассчитаны на температуру около 75 градусов по Цельсию, нейлоновые - на 105 градусов по Цельсию, а термоусадочные версии еще выше. Рядом с выхлопной арматурой, тормозными магистралями или опорами двигателя материал втулки часто разрушается раньше, чем металлическое соединение, поэтому номинал втулки следует рассматривать как реальный предел технологического процесса, а не как маркетинговый номер.
Вибрация, солевой туман и термоциклирование меняют ответ. Кольцевая клемма на шпильке подходящего размера со стопорной шайбой выдерживает вибрацию, которая утомила бы плоскую клемму. Быстрое отключение существует именно потому, что его можно разобрать, поэтому оно не принадлежит месту, где соединение никогда не должно перемещаться.
Электролитическая медь используется по умолчанию для проводимости, латунь более жесткая и дешевая, а фосфористая бронза используется там, где необходимо поддерживать силу пружины. Лужение покрывает большинство потребностей в области коррозии и пайки, тогда как серебро используется для очень низкого контактного сопротивления или повышенной температуры. Эти компромиссы носят скорее технический, чем коммерческий характер, и их обоснование изложено в этом руководстве по как выбрать подходящие материалы для штамповки металлических деталей .
Самой надежной проверкой в цехе по-прежнему является измерение высоты обжима микрометром поперек проволочного ствола по сравнению со значением, указанным в паспорте инструмента. Визуальные проверки идут на втором месте, но они выявляют ошибки, которые могут не заметить только измерения.
Когда линия начинает не проходить испытания на растяжение, причиной почти всегда является одна из четырех причин: неправильное гнездо матрицы для цилиндра, длина зачистки, из-за которой медь остается в изоляционном обжиме, смешанные партии клемм из разных производственных партий или инструмент, срок службы которого истек.
Клеммы производятся методом прогрессивной штамповки, а не литьем или механической обработкой. Рулон медной или латунной полосы, обычно толщиной от 0,3 до 1,0 мм и часто с предварительно нанесенным покрытием, проходит через матрицу, которая постепенно заготовляет, протыкает, формирует цилиндр, формирует язычок и освобождает деталь. Ствол раскатывается в цилиндр вокруг оправки, поэтому его округлость, внутренний диаметр и толщина стенок напрямую зависят от состояния матрицы и консистенции полосы.
Именно здесь набор толерантности становится дорогостоящим. Выпуклость полосы, изменение толщины, износ штампа и толщина покрытия — все это меняет окончательный диаметр ствола. Поставщик, который проверяет только внешний контур, все равно может отгружать клеммы, вышедшие из строя на станции обжима, поскольку критические размеры находятся внутри корпуса и вокруг язычка, а не на внешнем крае. Работа такого рода требует технологического контроля, а не только окончательного контроля.
 Высокоточные нестандартные металлические штамповочные компоненты для OEM-приложений Штамповка металла на заказ для компонентов с жесткими допусками, включая детали клеммного типа, с контролем в процессе обработки критических внутренних размеров. Посмотреть продукт →
Такого же внимания заслуживают этапы формирования. Флажковые клеммы, согнутые на девяносто градусов после обжима, наконечники с формованными выступами и пружинные контакты, которые должны сохранять силу в течение многих лет, — все это зависит от радиуса изгиба и контроля упругого возврата, поскольку формованный элемент, который расслабляется на несколько десятых миллиметра, меняет силу сопряжения готового соединения.
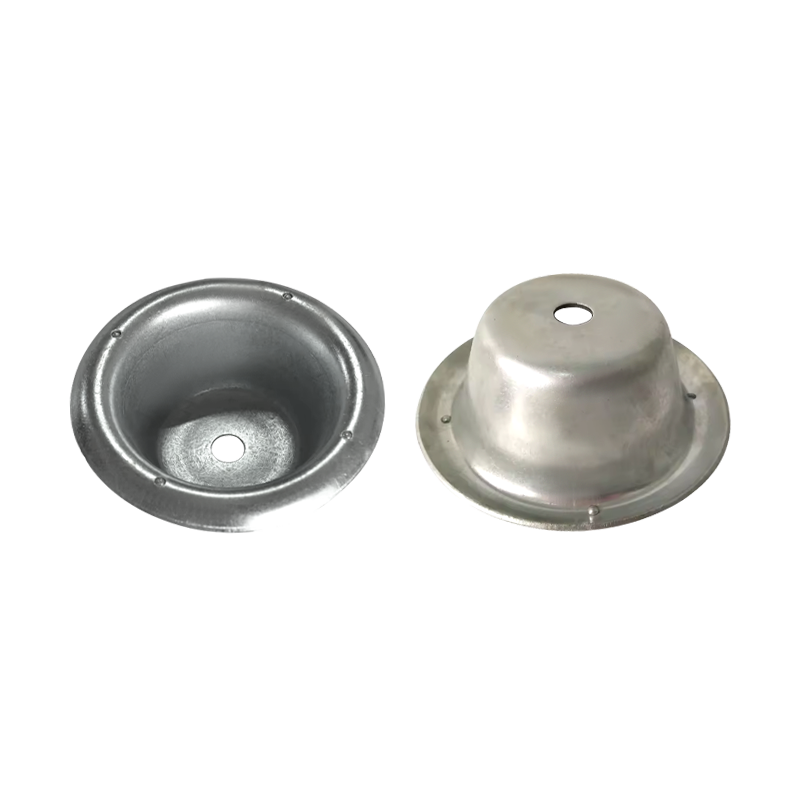
Не каждый терминал начинается с плоской полосы. Закрытые наконечники ствола, трубчатые втулки и концы аккумуляторных кабелей часто начинаются с тянутой оболочки, где плоская заготовка формируется в чашку, а затем уменьшается за несколько проходов, пока стенка не достигнет необходимой толщины. Чертеж дает бесшовный ствол без шва, который может раскрыться при сильном токе, но это также означает, что толщина стенок основания и обода немного различается, и это изменение напрямую влияет на деформацию ствола во время обжима.
 Изготовленные на заказ детали из листового металла глубокой вытяжки из нержавеющей стали Глубоко вытянутые и штампованные детали для бесшовных бочек, в которых толщина стенок и концентричность влияют на надежность обжима и окончательного соединения. Посмотреть продукт →
Для вытянутого ствола в спецификации чертежа должна быть указана толщина стенки в зоне обжима, а не среднее значение, плюс концентричность относительно канала ствола. Два стана могут указать толщину стенки 1,0 мм и при этом производить детали с разной обжимкой, поскольку один выдерживает толщину 1,0 мм у основания и 0,9 мм у обода, а другой делает противоположное.
Индивидуальная работа становится необходимой, когда стандартный каталог перестает соответствовать реальности: необычный рисунок шпилек, размер цилиндра для провода, которого никто не имеет в складских терминалах, покрытие, необходимое для определенного химического воздействия, или формованная вкладка, которая должна соответствовать существующему корпусу. Полный запрос должен содержать следующее.
Инструменты — это та часть цитаты, которая заслуживает самого внимательного прочтения. Поставщик, у которого есть собственный штамповочный цех, может отрегулировать диаметр ствола после первого испытания на обжимку, в то время как торговая компания может передать жалобу только выше по потоку, что обычно означает, что исправление поступает на одну партию позже. Эта разница во времени отклика является основной причиной, по которой покупатели ищут завод по индивидуальной штамповке и глубокой вытяжке металла а не реселлера для этого типа контакта.
 Услуги по гибке и глубокой вытяжке металла на заказ OEM-штамповка, гибка и глубокая вытяжка обжимных контактов с использованием собственного инструмента, который позволяет оперативно корректировать размеры после пробных запусков. Посмотреть продукт →
Нет. Соединение правильного размера и правильно обжатое не требует пайки. Припой придает жесткость той части жилы, где проволока выходит из цилиндра, и на этом участке жесткости начинаются усталостные трещины при вибрациях. Пайка относится к разъемам припоя и нескольким очень маленьким размерам проводов, а не к правильному обжиму.
Измерьте высоту обжима на проволочном цилиндре, убедитесь, что она находится в пределах допуска на инструмент, затем проверьте раструб, изоляционную опору и все обрезанные жилы. Завершите испытание на растяжение при значении, указанном в технических характеристиках терминала. Все три проверки вместе, а не какая-то одна в отдельности.
Нет. Пластины подбираются в зависимости от размера ствола, типа ствола и диапазона проволоки. Инструмент с храповым механизмом может охватывать целый ряд изолированных клемм, но его использование на стволах другого семейства приводит к тому, что соединения выглядят закрытыми и все равно не проходят испытания.
Большинство проблем с обжатием — это проблемы спецификации, которые проявляются позже в виде производственных проблем. Зафиксируйте класс проволоки, цилиндр, покрытие и оснастку как единое решение, а затем проверьте соединение по измерениям, а не по внешнему виду. Такой подход требует нескольких часов на этапе волочения и экономит целые партии продукции на станции обжима.
Крючки для штор для автодомов: металлические варианты, установка и изготовление на заказ
Полное руководство по монтажу раковины для кемпера: детали, посадка и утечки
Если вы хотите стать нашим партнером или нуждаетесь в нашем профессиональном руководстве или поддержке в выборе продукции и решении проблем, наши специалисты всегда готовы помочь в течение 12 часов по всему миру.
связаться с нами
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Блок 2, корпус 19, парк Чжичуанчжизао, промышленная зона Чэндун, Сяншань, Нинбо, 315705, Чжэцзян, Китай
Крючки для штор для автодомов выходят из строя чаще, чем ожидают домовладельцы, и виновником р...
Магазин жгутов недавно утилизировал две тысячи обжатых разъемов, которые прошли визуальный осм...
Вы открываете комплект для установки раковины в кемпере и видите чашу из нержавеющей стали, кр...
